反应釜技术引领化工行业革新
在当前的工业化进程中,反应釜作为化工设备的核心,在提高生产效率和产品品质方面发挥着至关重要的作用。它不仅关乎化工生产的稳定性和安全性,还直接影响到整个产业链的发展与升级。
反应釜的重要性
反应釜是一种用于加热、冷却、蒸馏等操作的封闭容器,通常配备有各种管道系统和控制元件,能够实现复杂化学反应的有效进行。其工作原理在于通过精确调控温度、压力以及搅拌速度等因素,促进原料在内部发生高效的化学变化,进而获得高质量的产品。
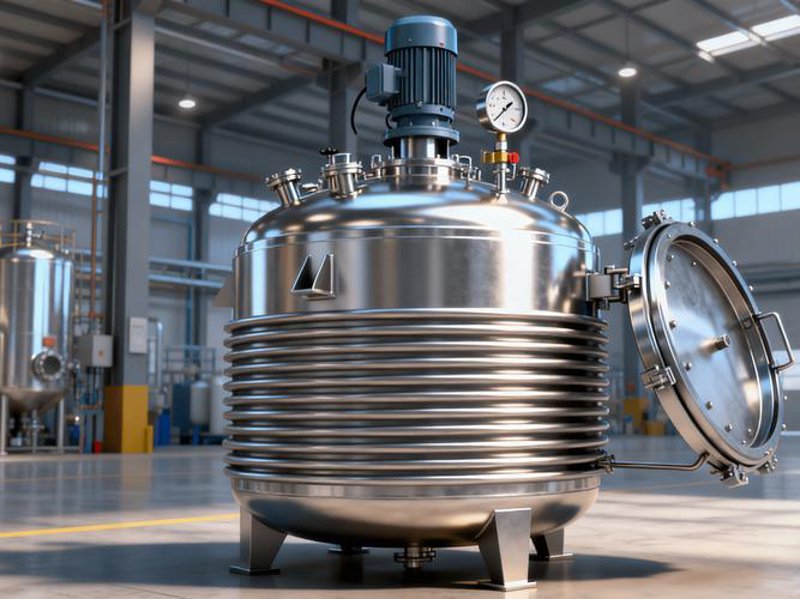
在石油化工领域中,反应釜被广泛应用到聚合、催化裂化等工艺过程之中;而在制药行业里,则主要应用于合成药物活性成分的过程中,确保各个步骤都能严格按照预设方案执行,以保证最终产品质量。
技术创新与应用拓展
近年来,随着科技的进步和市场需求的变化,对于反应釜的技术要求也日益提高。现代化工设备制造商不断研发新型材料、优化设计结构,并引入智能化控制系统等手段来增强其性能表现,使得反应釜不仅实现了更高的自动化水平,还能够实时监控运行状态并自动调整参数,大大提升了整体操作的安全性和效率。
以温度控制为例,通过精确的在线温度测量技术和先进的温控策略,可以确保即使面对复杂的化学过程也能保持恒定的工艺条件。此外,采用可编程逻辑控制器(PLC)进行自动化管理能够进一步简化操作流程,并提高设备运行的一致性。
环境保护与可持续发展
随着全球环保意识逐渐增强,在追求经济效益的同时更加注重绿色生产方式已成为行业发展共识之一 。因此,设计节能环保型反应釜就显得尤为重要。通过优化传热介质选择、改进换热器结构以及采用高效搅拌装置等方法来降低能耗;同时还可以借助物理化学手段减少副产物生成量并提高原料利用率。
综上所述,在不断变化的市场环境下,反应釜作为化工生产不可或缺的一部分,其发展动态反映了整个行业的前进方向。随着科技创新和技术进步不断推动着这一领域向前迈进,相信未来我们将见证更多高效、精密且环保的生产设备问世,并为促进可持续性发展做出积极贡献。